Clip rotta, rullo fermo, problema per la manutenzione: come il portarullo a 4 clip interrompe questa sequenza
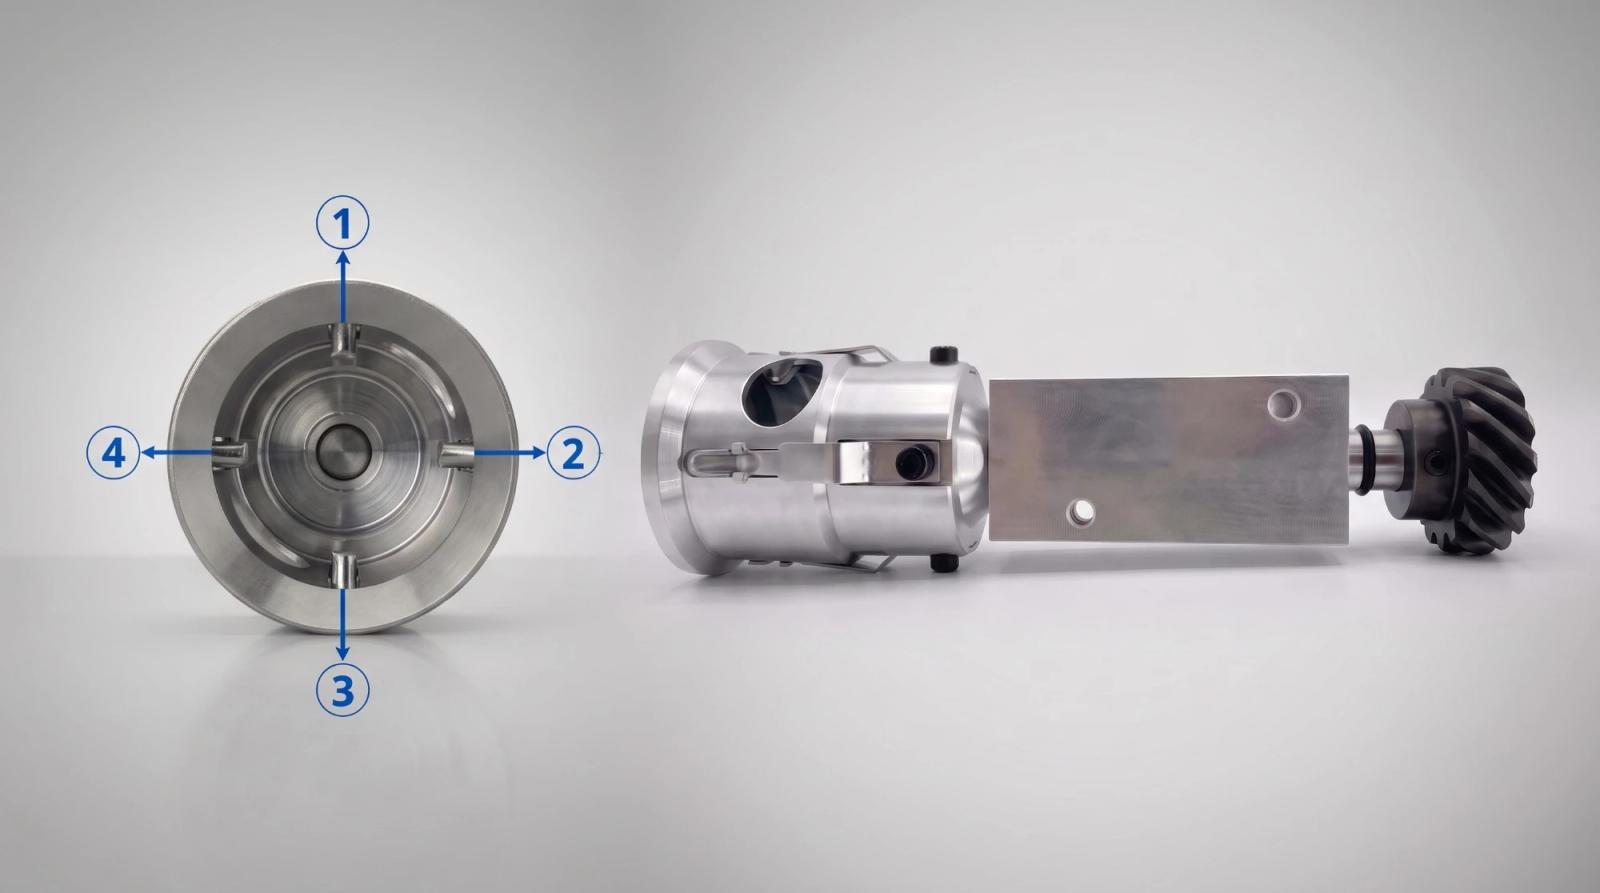
La sequenza è nota a chi gestisce forni a rulli: un rullo smette di girare, il materiale che vi si trova sopra perde velocità, quello che arriva da dietro continua ad avanzare e la linea si accavalla. L'origine, nella maggior parte dei casi, non è il rullo: è una clip di trascinamento che si è rotta. È per agire su questo punto che PACE ha sviluppato il portarullo a 4 clip.
Quando tutto il trascinamento passa per due clip
Il portarullo trasmette il movimento della trasmissione del forno al rullo ceramico. Appoggiato sul longherone e dotato di cuscinetto e ingranaggio, aziona il rullo tramite le clip inserite nella chiavetta.
Nella configurazione convenzionale, con due sedi, tutto lo sforzo di trascinamento sommato al peso del materiale e alle condizioni termiche del forno passa per soli due punti di contatto. La conseguenza è prevedibile e sempre la stessa: la clip si segna, si deforma e si rompe.
L'aggravante arriva subito dopo. Con una clip rotta, quella rimasta si assume da sola il carico che era diviso fra due: il doppio dello sforzo su un pezzo già usurato. Una rottura tira l'altra, e il rullo si ferma.
Il costo reale di una clip rotta
Il portarullo continua a girare con la trasmissione, ma il rullo ceramico non lo segue. Il materiale che vi sta sopra perde velocità, quello che arriva da dietro mantiene la sua, l'uno tocca l'altro e il forno si accavalla.
Da quel momento il problema non è più il ricambio, è la produzione: materiale rotto dentro il modulo, frammenti fra i rulli, rischio di compromettere i rulli vicini e, spesso, fermo d'emergenza per la pulizia, con il raffreddamento e il riscaldamento che questo comporta.
Il costo di una clip, quindi, non si riduce mai al prezzo della clip. Si misura in ore di forno fermo e in lotto perso.
Quattro clip: lo stesso sforzo, distribuito
Aumentare il numero di clip sembra una soluzione ovvia una volta realizzata. Non lo è. Ogni punto di fissaggio in più deve stare esattamente dove tutti e quattro lavorano insieme. È questa messa a punto che l'ingegneria PACE ha sviluppato e validato in esercizio reale, nel forno del cliente, prima di trasformarla in prodotto.
Il risultato sono quattro clip distribuite a 90° l'una dall'altra. Lo sforzo per far girare il rullo resta lo stesso, ma il trascinamento non arriva più da un lato solo e ogni clip lavora con una frazione del carico precedente. Meno carico per clip ne allunga la vita utile, e una clip che dura di più è un rullo che continua a girare. La distribuzione dà inoltre più margine al gruppo per lavorare con rulli più pesanti e di diametro maggiore.
C'è poi un effetto decisivo in esercizio: la perdita di capacità è graduale. Con una clip rotta, tre continuano a trascinare. Con due, ne restano comunque due. Il rullo continua a girare, la linea continua a produrre, e la squadra individua l'usura, valuta il gruppo e decide quando fermarsi per sostituirlo. La manutenzione smette di essere correttiva e diventa programmata.
Oggi esistono sistemi che segnalano quando un rullo è fermo dentro il forno, ma in quel momento il problema sta già accadendo. Quello che PACE cerca con il portarullo a 4 clip è diverso: dare alla manutenzione il tempo di agire prima che la linea ne risenta.
Cosa cambia in esercizio
Clip con vita utile più lunga significano meno sostituzioni, meno rulli ceramici scartati e minore necessità di ricambi immobilizzati a magazzino per le emergenze. In un forno continuo, un fermo programmato costa una frazione di un fermo per accavallamento.
Una precisazione che PACE tiene a mettere per iscritto: la vita utile effettiva dipende dalle condizioni di ogni impianto — tenuta termica del forno, profilo di temperatura delle zone, peso del carico e routine di manutenzione. Quello che il progetto a 4 clip fa è eliminare una causa ricorrente di guasto. Non sostituisce le altre variabili del processo.
Compatibilità
Il portarullo a 4 clip serve forni a rulli di marche, modelli e anni di fabbricazione diversi. La compatibilità è definita dall'insieme dimensionale: diametro del rullo, supporto e trasmissione.
Ci invii la misura del rullo, il codice del pezzo attualmente in uso o una fotografia, e il nostro ufficio tecnico individua il pezzo corrispondente.
PACE produce componenti di trasmissione per forni ed essiccatoi a rulli dal 1986, con certificazione ISO 9001:2015.
Domande frequenti
Con 4 clip il rullo ceramico diventa più fragile?
No. Con il trascinamento ripartito su quattro punti invece di due, ogni punto di contatto riceve meno sforzo. In pratica il rullo lavora più scarico, non più sollecitato.
Perché una clip rotta può far accavallare il forno?
Perché il rullo che perde trascinamento smette di girare mentre gli altri proseguono. Il materiale che vi sta sopra resta fermo, quello che arriva da dietro gli monta sopra e l'accumulo provoca rotture dentro il modulo, frammenti fra i rulli e, in molti casi, un fermo d'emergenza per la pulizia. Il danno è sempre superiore al valore del pezzo che ha originato il guasto.
Se una delle quattro clip si rompe, il rullo si ferma?
No. Le tre rimanenti continuano a trascinare e il rullo gira normalmente. Se si verifica una seconda rottura, ne restano comunque due. Questo margine è ciò che permette all'operatore di individuare l'usura e programmare la sostituzione del gruppo al fermo successivo. Con il portarullo a 2 clip la situazione è diversa: la prima rottura sovraccarica subito la clip rimasta, che tende a rompersi poco dopo.
Posso utilizzare le clip che ho già?
Sì. La clip è la stessa usata nei portarulli a 2 e a 4 sedi. La differenza è la quantità: quattro unità per gruppo.
Qual è la vita utile del gruppo dentro il forno?
In esercizio continuo, mesi. L'intervallo varia in base alla tenuta termica del forno, alla temperatura delle zone, al peso del carico e alla routine di manutenzione. Per questo PACE non lavora con un numero fisso: la valutazione si fa a partire dallo storico di sostituzione di ogni linea.